

一、行业背景:黑灯工厂的“健康痛点”
黑灯工厂(Lights-Out Factory)作为智能制造的高阶形态,通过全自动化产线、无人值守作业实现24小时连续生产。然而,正是这种“关灯即生产”的模式,对核心设备的可靠性提出了极高要求——一旦关键设备(电机、主轴、泵体、风机、减速机等)突发故障,整条产线将在无人干预的情况下停机,造成远超传统工厂的损失。
传统定期巡检模式在黑灯工厂中面临三重挑战:
1. 人力缺位:无人车间无法安排人工定期点检,设备异常难以及时发现;
2. 故障滞后:依赖“事后维修”或“定期保养”,非计划停机时间长、维修成本高;
3. 数据断层:缺乏连续、高频的振动数据,无法构建设备健康趋势与故障预警模型。
振动分析是工业设备状态监测最成熟、最有效的技术手段。通过在设备关键部位部署高精度振动传感器,配合智能采集终端实现连续数据采集与边缘计算,可在黑灯工厂中构建“感知—传输—分析—预警”的完整闭环,让设备在“关灯”状态下依然保持健康可控。
二、方案概述:端—边—云一体化振动监测体系
森瑟科技针对黑灯工厂场景,推出以310A单轴加速度传感器、334A三轴加速度传感器为前端感知层,IN-SDG智能振动采集终端为边缘计算核心的成套状态监测方案。系统直接部署于电机、泵体、风机、机床主轴、减速机等设备的轴承座与壳体上,无需额外配置信号调理与恒流供电设备,即可实现从物理振动信号到云端预警的全链路贯通。
三、核心硬件配置与技术特点
3.1 310A 单轴IEPE加速度传感器——通用点位标准化监测
310A系列是工业振动测量用IEPE加速度传感器,采用环形剪切模式陶瓷晶体为敏感元件,具有长期保持输出稳定的特性。内部电路在IEPE两线制系统上同时提供恒流源激励和传输低阻抗电压输出信号,信号地内部屏蔽并与外壳隔离,信号放大电路设计考虑了极性反向保护。外壳采用316L不锈钢激光焊接工艺保证密封性,输出连接头采用标准MIL-C-5015玻璃绝缘连接器,支持1/4-28螺纹孔牢固安装或粘合剂安装。
参数项 |
-5-LF |
-10-LF |
-20 |
-80 |
-500 |
测量范围 (g, peak) |
±5 |
±10 |
±20 |
±80 |
±500 |
灵敏度 ±10% (mV/g) |
1000 |
500 |
250 |
100 |
10 |
频响 ±3dB (Hz) |
0.1–10k |
0.1–10k |
0.5–15k |
0.3–15k |
0.3–15k |
谐振频率 (kHz) |
20 |
20 |
32 |
32 |
32 |
冲击极限 (g) |
2000 |
2000 |
5000 |
5000 |
5000 |
重量 (g) |
87 |
87 |
80 |
80 |
80 |
表1 310A系列加速度传感器主要技术参数(典型条件:24℃、24Vdc、4mA、100Hz)
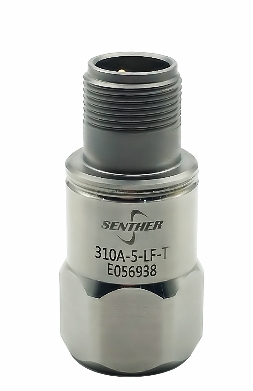
图1 310A单轴IEPE加速度传感器
通用参数:操作温度-55~+125℃;偏置电压10~14Vdc;恒流激励18~30Vdc / 2~10mA;输出阻抗;绝缘阻抗>100MΩ;横向灵敏度;非线性±1%FSO。
黑灯工厂适配优势:长期稳定性强——环形剪切结构输出漂移小,适合无人值守场景下的连续长期监测;抗干扰能力优异——信号地内部屏蔽并与外壳隔离,配合EMI/RFI屏蔽设计,可抵御车间变频设备与工业总线的电磁干扰,保证数据可信;耐冲击耐宽温——5000g瞬时冲击与-55~125℃宽温域覆盖重型制造车间的恶劣工况;激光焊接密封——316L不锈钢外壳保证长期密封可靠性,避免黑灯环境下传感器因密封失效而损坏。
3.2 334A 三轴IEPE加速度传感器——全域多维故障深度诊断
334A系列是一款高/低频振动测量用通用型三轴加速度传感器,采用环形剪切模式陶瓷晶体为敏感元件,提供X/Y/Z三轴同步测量能力。外壳采用316L不锈钢激光焊接密封,整线输出封装设计保证长期工作稳定性;配备Ø6.4中心通孔进行螺柱安装,安装扭矩2.2N·m。适用于机床主轴、齿轮箱、重载轴承等关键设备的深度故障诊断。
参数项 |
-5-LF |
-10-LF |
-20 |
-50 |
-500 |
测量范围 (g, peak) |
±5 |
±10 |
±20 |
±50 |
±500 |
灵敏度 ±10% (mV/g) |
1000 |
500 |
250 |
100 |
10 |
频响 ±3dB (Hz) |
0.1–6k |
0.1–6k |
0.5–8k |
0.3–8k |
0.3–8k |
谐振频率 (kHz) |
20 |
20 |
32 |
32 |
32 |
冲击极限 (g) |
2000 |
2000 |
5000 |
5000 |
5000 |
重量不含线缆 (g) |
367 |
367 |
360 |
360 |
360 |
表2 334A系列三轴加速度传感器主要技术参数(典型条件:24℃、24Vdc、4mA、100Hz)
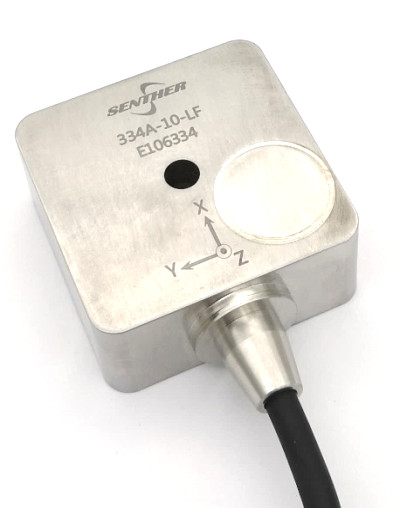
图2 334A三轴IEPE加速度传感器
通用参数:操作温度-40~+125℃;防护等级IP67;偏置电压10~14Vdc;恒流激励18~30Vdc / 2~10mA;输出阻抗;绝缘阻抗>100MΩ;横向灵敏度;非线性±1%FSO。
黑灯工厂适配优势:三轴同步测量——可捕捉单轴传感器容易遗漏的复合故障特征,如不平衡、不对中、轴承早期剥落、齿轮啮合异常等;高灵敏度宽频响——1000mV/g高灵敏度配合0.1Hz低频延伸,可识别转子不平衡、基础松动等早期故障;中心通孔螺柱安装——长期运行无位移、无数据偏差,避免黑灯环境下因传感器松动导致的监测失效;IP67防护——适配冷却液、油雾、冲洗等潮湿车间环境。
3.3 IN-SDG 智能振动采集终端——边缘计算与本地预警中枢
IN-SDG智能振动采集器是森瑟科技面向智慧工厂与设备全生命周期管理推出的边缘计算核心,基于ARM+DSP双CPU架构(RAM 512M / 内部存储32G),承担振动信号采集、特征提取、本地阈值预警与数据上传的核心职能,无需用户额外配置恒流源、信号调理器或数据采集卡。
参数项 |
规格 |
AD转换位数 |
24 bit |
通道动态范围 |
≥110 dB |
频率范围 |
0.1 Hz – 40 kHz |
采集频率 |
128 Hz – 102.4 kHz(10档可选) |
谱线数 |
400 / 800 / 1600 / 3200 / 6400 |
IEPE通道数 |
8 或 12 通道(同步并行采集) |
辅助通道 |
振动电压/4-20mA/0-10V 等 8 或 16 通道 |
转速通道 |
TTL输入 1 通道(最大600,000 RPM) |
通讯协议 |
Modbus(Master/Client可配置)、TCP/IP、FTP、Socket |
报警输出 |
继电器(NC/NO端子),组报警/任意值报警 |
外形尺寸 |
175 × 133 × 62 mm(含卡扣71mm) |
安装方式 |
35 mm DIN 导轨 |
工作温度 |
-40 ~ +70 ℃ |
供电 |
24 VDC / 1.5 A |
防护等级 |
IP20(可选IP65机柜式) |
表3 IN-SDG智能振动采集器主要技术规格
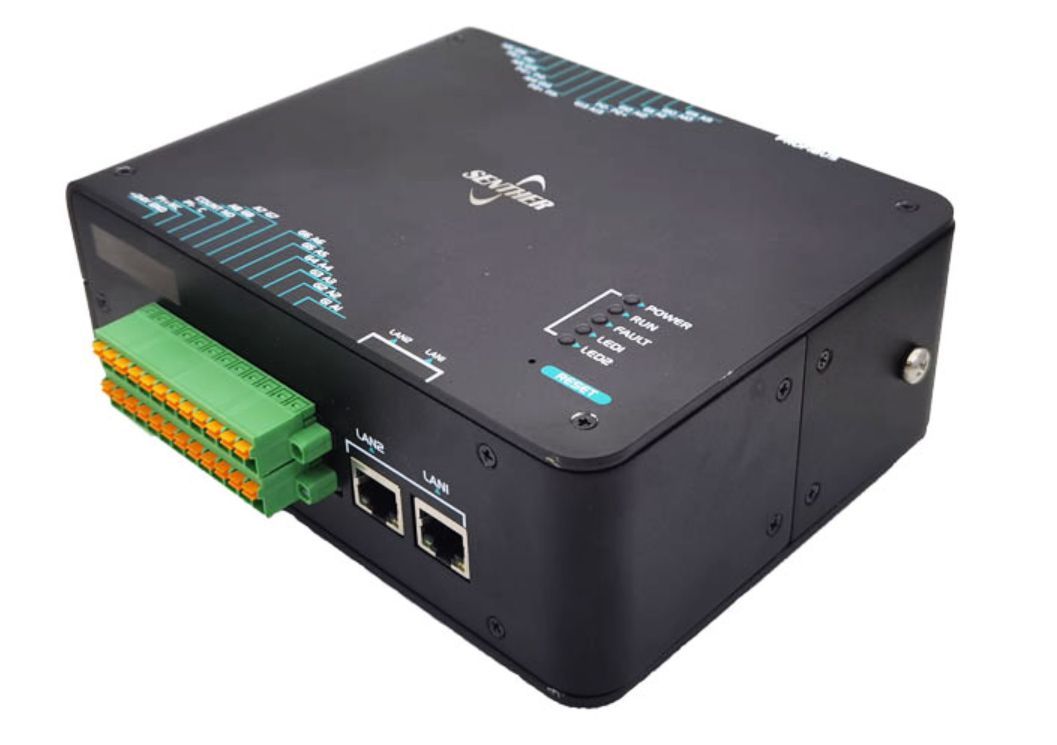
图3 IN-SDG智能振动采集器(前面板与接线端子)
核心能力包括:
1. 即插即用——直接兼容310A、334A全系IEPE传感器,内置恒流激励与信号调理;
2. 边缘计算——本地实时计算加速度RMS、速度RMS、峰峰值、峰值因数、峭度等十余项指征值,并支持FFT频谱分析与HHI轴承健康指数(独有技术);
3. 本地预警——支持实时报警与趋势报警双模式,异常时继电器输出联动产线停机或声光报警,并自动触发原始数据存盘;
4. 多通道同步——8或12通道IEPE并行采集,覆盖一台大型机组的多个轴承测点,配合电涡流位移传感器可同时监测滑动轴承设备;
5. 全平台互通——支持Modbus协议接入PLC、CMS系统或工厂大数据平台,内置FTP服务器实现数据自动交换;
6. 自适应滤波——支持高通、低通、带通及自适应滤波(0.1Hz-40kHz任意频率设置),满足不同设备类型的监测需求。
四、黑灯工厂典型部署架构
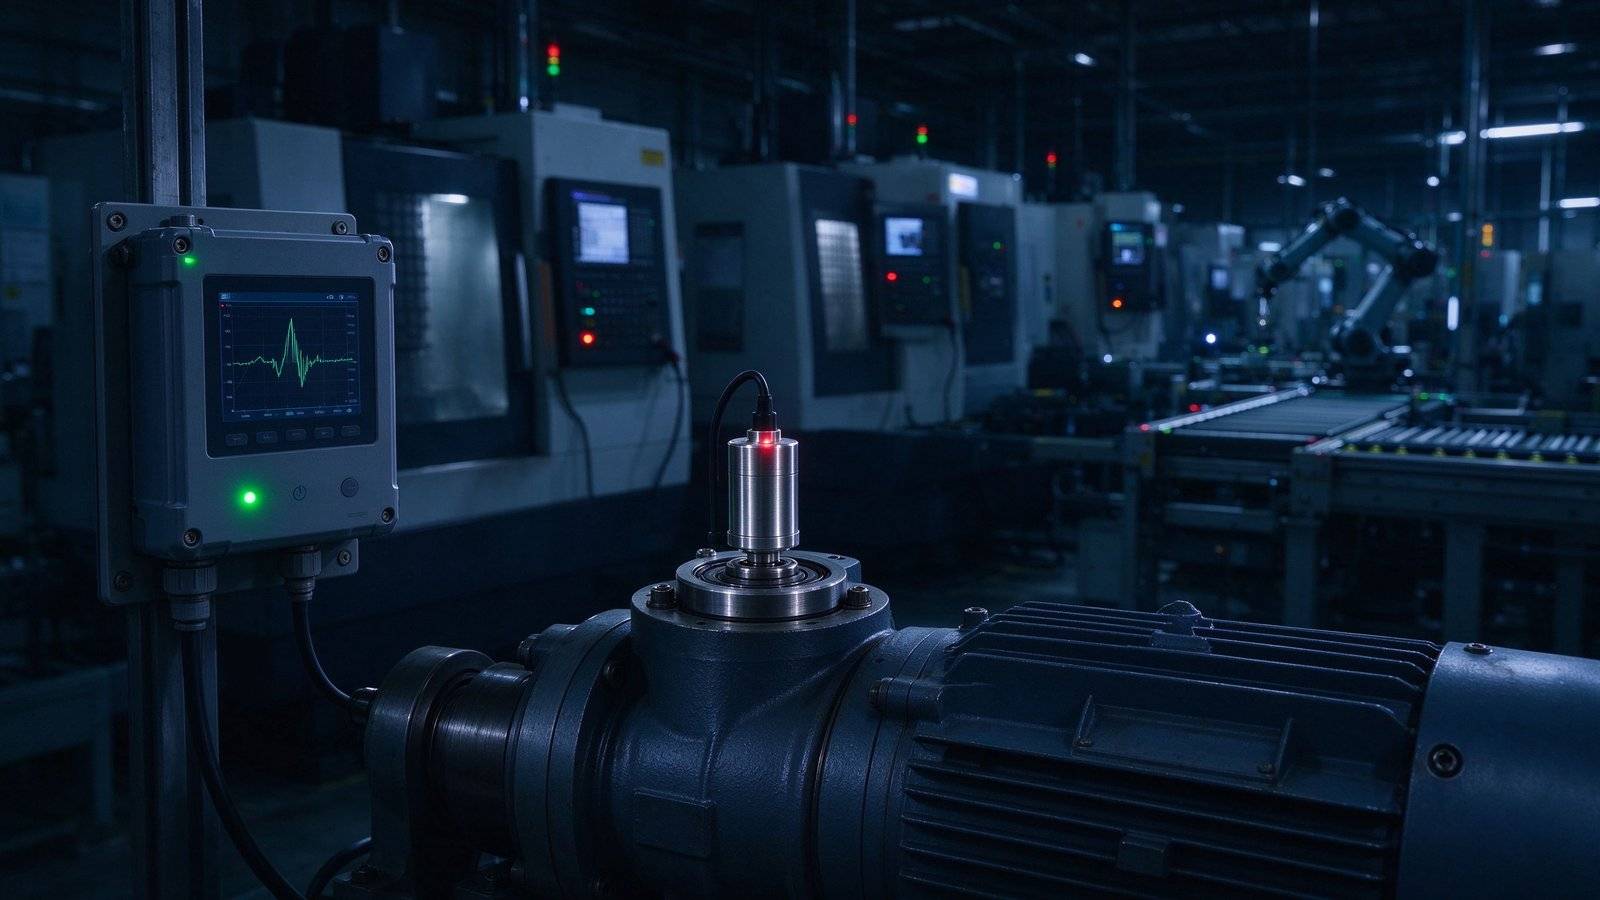
图4 黑灯工厂内传感器+采集终端的典型部署场景
在黑灯工厂的实际部署中,系统通常按以下层级展开:
1. 感知层(设备端):在电机驱动端轴承、泵体轴承座、机床主轴、减速机输入/输出轴等关键位置,安装310A(常规测点)或334A(关键诊断测点)传感器;
2. 边缘层(车间端):每台机组或每台关键设备就近安装一台IN-SDG采集终端,通过电缆连接传感器,完成本地信号调理与特征提取;
3. 网络层(厂区端):IN-SDG通过工业以太网/4G/WiFi将振动特征值与原始波形上传至厂区服务器或云平台;
4. 应用层(管理端):运维团队在监控中心或远程终端上查看设备健康状态、接收预警推送、生成维护工单。
五、为黑灯工厂创造的核心价值
价值维度 |
传统人工巡检模式 |
森瑟科技振动在线监测方案 |
监测频率 |
每日/每周一次,采样率低 |
24小时连续监测,高频采样 |
故障发现 |
故障发生后人工排查 |
早期故障特征自动识别 |
非计划停机 |
单次停机损失大 |
预警前置,可计划性维护 |
人力投入 |
需专人定时巡检 |
无人值守,远程监控 |
数据积累 |
纸质记录,难追溯 |
全量数据入库,支持趋势分析 |
维护策略 |
事后维修/定期保养 |
状态维修/预测性维护 |
表4 传统巡检模式 vs 在线监测方案对比
量化效益参考:减少30%~50%的非计划停机时间;降低20%~30%的年度维护成本;延长关键设备轴承使用寿命15%~25%;实现黑灯车间设备数据在线采集率≥99%。
六、适用设备范围
本方案已在以下黑灯工厂常见设备类型中验证应用:数控机床(主轴、进给电机、冷却泵)、泵组(离心泵、真空泵、液压站油泵)、风机(离心风机、轴流风机、冷却风机)、电机(三相异步电机、伺服电机)、减速机(齿轮箱、行星减速机)、压缩机(螺杆式、涡旋式压缩机组)。
七、结语
黑灯工厂的核心竞争力在于“无人化”带来的效率跃升,而设备可靠性正是这一模式的基石。森瑟科技通过310A / 334A振动传感器 + IN-SDG智能采集终端的端—边—云一体化方案,为黑灯工厂提供了高精度、高可靠、易部署的设备状态监测能力,让“关灯生产”不再依赖设备“碰运气”,而是建立在数据驱动的预测性维护体系之上。
如需获取产品选型手册、现场部署方案或技术支持,请联系森瑟科技应用工程师团队。