

切片机电机、螺旋压力机、压铸机的预警性监测方案
基于 310AT 温振一体加速度传感器与 IN-2412 八通道动态信号采集器
一、先说代价,再谈方案
锻造、压铸、分切车间里,一次非计划停机的代价从不只是维修费:132kW 螺旋压力机停一天,前后工序一起等料;30kW 切片机电机烧一次,重绕加拆装常要三到五天;压铸机液压泵抱死,料筒和模具里的料一起报废。
这些停机多数在发生前一到三个月就有征兆——轴承早期缺陷先在加速度包络上冒出一串冲击脉冲,联轴器不对中让转频谐波缓慢抬升,润滑失效最先表现为安装点温度的几度爬升。等人听见异响、摸到烫手,往往已是故障后期。下面以一套“电机+螺旋压力机+压铸机”机组为例,讲清测点、选型与判据。
二、三类设备,故障长得不一样
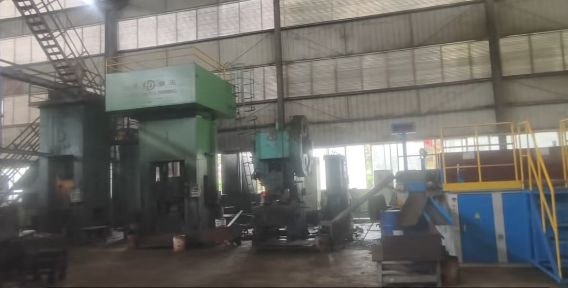
三类设备都由电机驱动,监测逻辑却不同:切片机电机连续长跑,是看趋势的“慢性病”;螺旋压力机是冲击工况,要看每一次打击的波形与能量;压铸机是“液压+频繁冲击”的复合体,既看泵的高频细节,也看合模瞬间的冲击。先按失效模式选点,再谈选型。
设备 |
关键部件 |
典型失效 |
振动/温度先兆 |
切片机电机 30kW |
前后轴承、转子与联轴器、刀轴轴承、皮带 |
轴承磨损跑内圈、转子不平衡、不对中、皮带打滑、绕组过热 |
1×转频及谐波抬升;轴承特征频率与包络冲击;2×电源频率(100Hz)上升;壳体温度随负载爬升 |
螺旋压力机 132kW |
飞轮及飞轮轴承、螺旋副、离合与制动器、机身立柱 |
飞轮轴承磨损、螺旋副磨损致“打击无力”、制动打滑、立柱预紧力衰减 |
打击瞬间数百 g 冲击;同工况打击能量与峰值逐月下降;立柱相位差变化提示松动 |
压铸机 15kW |
液压泵电机、液压泵、联轴器、合模曲肘 |
泵轴承与柱塞磨损、气蚀、压力脉动、曲肘润滑失效 |
泵转频与叶片通过频率抬升;10kHz 以上气蚀噪声;合模冲击与工艺曲线错位 |
“打击无力”往往不是单一零件坏了,而是螺旋副磨损、飞轮轴承间隙、立柱预紧力下降叠加的结果。光靠听声音拆不开归因,把每次打击的波形与能量做同期对比,就能看出劣化从哪一环起。
三、测点布在哪:一台设备四到六个点
测点不是越多越好,关键是每个点都对应一个明确的失效模式。下面 12 个振动点的布置,覆盖了机组最主要的故障路径。
设备 |
测点位置 |
数量 |
覆盖目标 |
切片机电机 |
驱动端径向、非驱动端径向、刀轴前轴承、刀轴后轴承 |
4 |
电机本体与负载侧传动链 |
螺旋压力机 |
飞轮轴承(前后)、螺杆上部、下模座、机身立柱 |
5 |
储能、传动、打击、机身 |
压铸机 |
泵电机驱动端、泵体、合模曲肘 |
3 |
动力源与执行机构 |
转速/键相 |
飞轮或主轴就近安装,接采集器计数通道 |
1~2 |
阶次分析与工况归一化 |
布点三条原则:靠近故障源,测轴承就装轴承座,装在机壳远端只会得到衰减信号;位置必须可重复,同一测点、同一方向、同一安装方式,趋势才有可比性;径向看不平衡与松动,轴向看推力轴承与不对中。
四、310AT:振动和温度落在同一个点上
310AT 是温振同步测量的 IEPE 加速度传感器:三针 MIL-C-5015 接头上,一路输出振动加速度,一路输出与温度成正比的电压,一根线缆解决两个参数。敏感元件为环形剪切模式压电陶瓷,长期输出稳定;外壳 316L 不锈钢激光焊接密封,防护等级 IP67。
参数 |
310AT-80/310AT-500 |
对监测的意义 |
测量范围 |
±80g/±500g(峰值) |
通用测点用 -80,打击区用 -500 留足余量 |
灵敏度 |
100 mV/g/10 mV/g |
前者重早期微弱信号的分辨率,后者换大量程不削顶 |
频率响应 |
±5%:1~7000 Hz;±3dB:0.3~15000 Hz;谐振 32 kHz |
覆盖轴承、齿轮、泵主要频段,且远离谐振点 |
冲击极限 |
5000 g |
承受合模与打击过冲而不损坏 |
温度输出 |
10 mV/℃;0℃ 时 500 mV;精度 ±1℃;-40~+125℃ |
与振动同点、同时刻测壳体温度 |
供电与输出 |
IEPE 恒流 18~30V、2~10mA;偏置 10~14V;输出阻抗 |
通用 IEPE 采集通道可直连 |
结构与防护 |
316L 激光焊接密封、IP67、外壳与信号地隔离、EMI/RFI 屏蔽;3 针 MIL-C-5015;80 g;-55~+125℃ |
抗切削液、压铸粉尘与变频干扰 |
选型有三点经验:电机与泵类测点(30kW 切片机电机、15kW 液压泵电机)选 310AT-80,100 mV/g 能把早期轴承冲击从背景噪声里分出来;螺旋压力机下模座、打击区选 310AT-500,用 10 mV/g 换 ±500g 量程,避免每次打击把信号削到顶;巡检或临时测点选 310AT-80-1S,上电小于 1 秒,接上就采。安装用 1/4-28 螺纹孔,配 PM0008(1/4-28 转 M6)螺柱即可固定在轴承座或机身。
为什么一定要温振一体?同一位置、同一时刻拿到振动与温度,才能把两类故障分开:振动先升、温度基本不动,多半是松动、不平衡、不对中;温度先起、振动随后跟上,通常是润滑不足、冷却失效或长期过载。两个参数若来自不同测点、不同时刻,这种判读就失去意义。温度输出 10 mV/℃、精度 ±1℃,可直连采集器电压通道,无需另配变送器。
五、IN-2412:八通道装下一台设备的脉络
IN-2412 是 8 路(可选 16 路)24 位同步采集器,采样率 1Hz~256kHz 可调(不同通道数上限不同),最大输入带宽 110kHz,支持 IEPE 与电压输入,差分量程 ±10V,动态范围不低于 100dB;另有 2 路计数通道(100kHz、32 位)与 16 路 TTL 数字输入输出,以太网输出,支持 RTC/NTP 时间戳,供电 12~24V,工作温度 -40~80℃,无风扇。
八通道的容量恰好对应一台设备的脉络:四到六个振动测点,加一路转速/键相,再加一路备用(第二方向振动或工艺侧电压),既不为省通道漏点,也不买回一堆空口。三台设备共 12 个振动点加 1~2 路转速,一台 16 通道版或两台 8 通道版即可覆盖。
100dB 动态范围:同一台机器上,0.001g 的轴承早期冲击和 500g 的打击峰值要同时被记录,24 位 AD 加 100dB 不需要为大小信号来回切量程。
并行同步采样:八通道同一时钟采样,多点相位才可用。动平衡找方位、判松紧看相位差、找传递路径做相干分析,都靠这一点。
计数通道:接上键相或转速,才能做阶次分析与工况归一化。压力机变速打击、压铸机变量泵调速时,用归一化幅值比基线,结论才站得住。
以太网与现场适应性:车间里变频器、中频加热、大电流接触器都在,差分输入加屏蔽线缆再以太网远传,比模拟长线稳,多台采集器还能串联并统一时间戳。
六、系统怎么搭
链路很直接:310AT 经 20A-10 线缆(10 米)接入 IN-2412,采集器经以太网接车间工控机或边缘网关,数据入库后由软件做趋势、频谱、包络与分级报警,最终推到检修工单。
部署有两种形态。重点设备用在线固定式:传感器螺栓固定、线缆走桥架,采集器常驻现场,按周期或触发条件连续采集,适合 132kW 螺旋压力机这类停机代价最高的设备。一般设备用巡检式:便携采集器按周或按月到同一测点采集,投入低,但抓不到突发工况,且测点位置必须严格一致。多数车间是重点在线、其余巡检,共用一套软件与判据。
七、判据怎么定:三级,从报警走到预测
系统最容易失败的不是硬件,而是报警太吵。判据宜分三级,逐级加严、逐级更具体。
级别 |
判据 |
示例值(需按现场基线校准) |
指向的结论 |
一级:总量 |
振动速度有效值(10~1000Hz)、加速度峰值、壳体温度 |
烈度 2.8 mm/s 预警、4.5 mm/s 报警;温度较基线 +10℃ 预警、+20℃ 报警 |
设备整体是否劣化 |
二级:特征频率 |
BPFO/BPFI/BSF/FTF 及谐波与边频、啮合频率、2×电源频率 |
特征频率幅值连续三周抬升并出现边频 |
劣化在哪个部件 |
三级:趋势 |
同工况打击能量、同期对比、同型号横向对比 |
打击峰值或能量积分较同期降 10% 预警、20% 报警 |
还能用多久 |
一级看总量,回答“还正常吗”:烈度分区可参考 GB/T 6075(对应 ISO 20816 系列)对 15~75kW 刚性安装电机的规定,但更可靠的是自己的投产基线。二级看特征频率,回答“坏在哪儿”,此时包络解调比原始频谱有效——轴承早期冲击是周期性的,包络谱能把它从转频能量里剥离出来。三级看趋势与横向,回答“还能撑多久”,也是把预警升级为预测的关键。
采样配套三条:常规巡检取 25.6kHz,可分析到 10kHz,配 1Hz 分辨率约需 25600 点;打击类瞬态用 51.2~102.4kHz 触发记录 1~2 秒,抓完整打击波形;飞轮这类低速部件反而要降采样率、提频率分辨率,否则谱线太粗,看不出转频谐波变化。
八、落地五步,和几个容易踩的坑
一、盘点失效模式与测点:按“坏过什么、坏一次损失多少”排序,优先覆盖高损部位。
二、安装:螺栓或粘接固定,安装面平整、力矩到位、避开薄壁与筋板节点;线缆固定牢靠,屏蔽层单点接地,走线远离变频器动力电缆。
三、采基线:空载、满载、不同工艺参数各采一组,连续两周,这是后面所有阈值的分母。
四、定阈值与响应:分级设置,明确每级报警由谁在多长时间内处理。
-
五、闭环:报警转工单,检修后复测验证,结论回写基线。没有闭环,监测系统半年后就会被人关掉。
常见的坑:磁座安装方便,但明显削弱高频响应,只适合临时巡检;测点装在机壳远端,信号衰减后趋势很平,误以为设备健康;同一测点每次安装方向不一致,趋势会无故跳变;阈值照搬标准表而不采基线,只会频繁误报。
九、配置清单示例
部位/项目 |
配置 |
数量 |
备注 |
切片机电机 |
310AT-80(100 mV/g) |
4 |
驱动端、非驱动端、刀轴前后 |
螺旋压力机 |
310AT-80 ×4 + 310AT-500 ×1 |
5 |
飞轮、螺杆、立柱用 -80,下模座用 -500 |
压铸机 |
310AT-80 |
3 |
泵电机、泵体、合模曲肘 |
采集器 |
IN-2412(16 通道),或 8 通道 ×2 |
1(2) |
2 路计数通道接转速/键相 |
线缆与安装件 |
20A-10 线缆、PM0008/PM0011 螺柱 |
按点数 |
巡检可另配 MB0001 磁座 |
软件 |
采集与分析软件 |
1 套 |
趋势、频谱、包络、分级报警 |
十、结语
预警性监测的价值不在装了多少传感器,而在设备趴下之前,把一个模糊的“感觉不太对”变成明确的“哪个部件、什么程度、多久之内必须处理”。对这三类设备而言,温振一体的 310AT 解决“同点同时刻”,8 通道的 IN-2412 解决“一台设备看得全”,剩下的就是把测点布对、基线采足、阈值定准。
森瑟科技 应用工程部